Kapag pinapalitan ng isang planta ng heat-treatment ang isang batch furnace ng tuluy-tuloy na linya, ang mga unang bahaging mabibigo ay kadalasan ang mga radiant tube o furnace roller. Ang dahilan ay bihira ang grade ng haluang metal lamang. Maagang nabigo ang mga high alloy na centrifugal casting kapag nag-iiba ang kapal ng pader, kapag hindi pare-pareho ang bilis ng pag-ikot, o kapag hindi siniyasat ang istraktura ng cast bago ang machining. Kung bibili ka ng mga bahaging ito, ituring ang pagbili bilang isang problema sa detalye at pag-verify, hindi isang problema sa numero ng catalog.
Ipinapaliwanag ng gabay na ito kung ano ang mga high alloy centrifugal castings, kung paano ihambing ang mga marka tulad ng 1.4848, 1.4852, 2.4879, 316L, 2205, 440C, at GX280 KMTBCr26, at kung ano ang dapat suriin bago mag-order. Ang praktikal na layunin ay simple: itugma ang casting sa furnace atmosphere, wear pattern, o corrosive medium, pagkatapos ay kumpirmahin na kaya ng supplier ang mga sukat at istraktura na binayaran mo.
Ano ang Pinagkaiba ng Mataas Alloy Centrifugal Castings
Ang centrifugal casting ay nagbubuhos ng tinunaw na metal sa isang umiikot na amag. Ang puwersa ng sentripugal ay nagtutulak sa metal palabas, kaya ang panlabas na pader ay unang bumubuo at nagpapatigas sa ilalim ng presyon. Ito ang dahilan kung bakit nababagay ang proseso sa mga cylindrical o simetriko na bahagi: mga tubo, roller, manggas, silindro, at singsing. Para sa matataas na grado ng haluang metal, ang benepisyo ay hindi lamang hugis. Ang proseso ay maaaring makabuo ng isang siksik na pader na may mas kaunting pag-urong mga pores kaysa sa isang static na sand casting ng parehong seksyon, at hindi ito umaasa sa mga discrete risers o feed point upang maiwasan ang nakulong na porosity.
Ang mataas na haluang metal ay nangangahulugan na ang materyal ay naglalaman ng sapat na chromium, nikel, silikon, o iba pang mga elemento upang makaligtas sa init, pagkasira, o kaagnasan. Ang isang plain carbon steel roller ay maaaring mas mura, ngunit ito ay masusukat, mag-warp, o masira sa isang furnace. Ang isang high alloy na centrifugal casting ay tinukoy kapag ang bahagi ay dapat panatilihin ang hugis at ibabaw nito sa temperatura, o kapag ang isang kinakaing unti-unti o nakasasakit na medium ay sisira sa isang mas mababang antas ng tubo.
Ang trade-off ay ang centrifugal casting ay hindi isang unibersal na kapalit para sa sand o investment casting. Ito ay pinakamahusay para sa bilog, guwang, o simetriko na mga bahagi. Ang mga kumplikadong bracket, manipis na palikpik, at masikip na panloob na mga lukab ay karaniwang napupunta sa investment casting o sand molding. Dapat munang kumpirmahin ng isang mamimili ang bahaging geometry na akma sa proseso, pagkatapos ay ihambing ang mga kinakailangan sa haluang metal at inspeksyon.
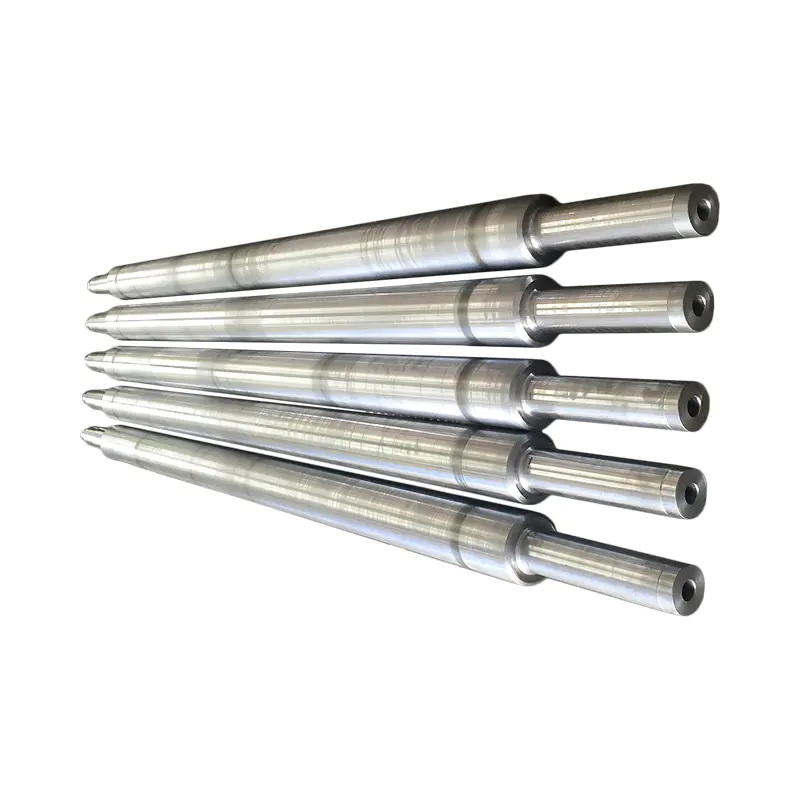 Custom na Centrifugal-Cast Heat-Resistant Steel Pipe Range Mag-browse ng custom na centrifugal-cast na heat-resistant na mga tubo at roller, kabilang ang 1.4848, 1.4852, at 2.4879 na variant, pagkatapos ay ihambing ang mga pangangailangan ng alloy at inspeksyon. Tingnan ang Produkto →
Kasama sa mga tipikal na produktong centrifugal na lumalaban sa init ang mga radiant tube, furnace roller, water-cooled roller, at W-type na radiant tube. Kasama sa mga wear-resistant na bersyon ang mga silindro ng paggiling na may mataas na tigas at mga casing ng makinarya sa pagmimina. Kasama sa mga bersyon na lumalaban sa kaagnasan ang 2205 at 316L na manggas para sa mga linyang kemikal at galvanizing.
Pagtutugma ng Alloy Grade sa Init, Pagkasuot, at Kaagnasan
Ang grado ng haluang metal ay ang panimulang punto, ngunit ang kondisyon ng pagpapatakbo ay nagpapasya sa huling pagpipilian. Ang isang furnace roller sa isang tuloy-tuloy na linya ay nakakakita ng ibang load mula sa isang batch furnace tray. Ang manggas sa isang linya ng kemikal ay nakakakita ng ibang pag-atake mula sa isang pambalot ng pagmimina. Gamitin ang sumusunod na paghahambing bilang isang shortlist, hindi isang panghuling detalye.
Talahanayan 1: Mga karaniwang high alloy na centrifugal casting grade at ang kanilang karaniwang focus sa serbisyo. Ang huling pagpili ay depende sa temperatura, atmospera, pagkarga, at daluyan ng kaagnasan. | Grade | Key alloy na karakter | Karaniwang nakatuon sa serbisyo | Mga halimbawang bahagi |
| 1.4848 (GX40CrNiSi25-20) | Mataas na Cr at Ni, lumalaban sa init | Mga suporta sa mataas na temperatura ng pugon | Bottom feed tray, tuloy-tuloy na furnace tray, heat-treatment frame |
| 1.4852 (GX40NiCrSiNb35-26) | Nb-stabilized, lumalaban sa init | Mga furnace roller at radiant tubes | Furnace hearth roller, radiant tube, W-type na radiant tube |
| 2.4879 (GNiCr28W) | Ni-Cr-W, matinding thermal cycling | Mataas na temperatura na paghahatid at pag-init | Screw conveyor, furnace roller, heating radiant tube |
| Uri ng HP 26Cr35Ni | Mataas na Ni at Cr, variant ng tansong haluang metal | Paghahalo ng kemikal at mataas na temperatura | Agitator |
| 316L (CF3M) | Mo-bearing austenitic stainless | paglaban sa kaagnasan | Pangmatagalang anti-corrosion na manggas, galvanized line sink roller |
| 2205 (CD3MN) | Hindi kinakalawang na duplex | Serbisyo ng kaagnasan at klorido | Corrosion-resistant na manggas |
| 440C | Mataas na carbon, mataas na tigas | Nakasasakit na pagsusuot | Mataas-hardness grinding inner cylinder |
| GX280 (KMTBCr26) | Mataas na Cr puting bakal | Matinding abrasion | Pagmimina makinarya casing, wear-lumalaban panloob na silindro |
Dalawang pagkakamali ang karaniwan. Una, ang pagpili ng mas mataas na grado kaysa sa pangangailangan ng aplikasyon. Nagdaragdag iyon ng gastos nang hindi pinapabuti ang serbisyo kung ang failure mode ay talagang mekanikal na labis na karga o hindi magandang sukat. Pangalawa, pagkopya ng grado mula sa ibang furnace o linya. Ang maliliit na pagbabago sa atmospera, sulfur, chloride, o thermal cycling ay maaaring ilipat ang tamang pagpipilian mula sa isang pamilya patungo sa isa pa. Ang isang supplier na maaaring magpakita ng chemical analysis at metallographic na istraktura ay mas kapaki-pakinabang kaysa sa isa na naglilista lamang ng pangalan ng grado.
 1.4852 GX40NiCrSiNb35-26 Centrifugal-Cast Radiant Tube para sa Pag-init ng Furnace Tingnan ang heat-resistant radiant tube na ito para sa furnace heating, na may 900°C na serbisyo, φ50–φ1200 size range, at tinukoy ang 24–27% Cr / 33–36% Ni chemistry. Tingnan ang Produkto →
Halimbawa, ang 1.4852 radiant tubes ay madalas na tinutukoy kung saan ang tubo ay dapat lumaban sa oksihenasyon at mapanatili ang creep strength. Kung ang tubo ay nakakakita din ng mabigat na abrasion mula sa isang gumagalaw na pasanin, maaaring kailanganin sa halip ang isang wear-resistant na grado. Kung ang tubo ay nakakakita ng mga chlorides o acid, ang isang 316L o 2205 na manggas ay maaaring mas angkop.
Centrifugal Casting kumpara sa Sand and Investment Casting
Ang pagpili ng proseso ay nakakaapekto sa pagpapaubaya sa kapal ng pader, pagtatapos sa ibabaw, halaga ng tooling, at kung ilang bahagi ang maaari mong i-order. Ang talahanayan sa ibaba ay nagbibigay ng praktikal na paghahambing para sa matataas na bahagi ng haluang metal. Ito ay isinulat para sa mga talakayan sa pagkuha, hindi para sa isang aklat-aralin.
Talahanayan 2: Paghahambing ng proseso para sa mga high alloy na pang-industriyang casting. Panalo ang centrifugal casting sa cylindrical density at hanay ng laki, ngunit hindi ito ang pinakamagandang ruta para sa bawat geometry. | Proseso | Pinakamahusay na mga hugis | Karaniwang pader at sukat | Kamag-anak na gastos sa tool | Kamag-anak na halaga ng piraso | Pangunahing panganib |
| Centrifugal casting | Mga tubo, roller, manggas, singsing | Diameter 50-1,000 mm, haba hanggang 4,000 mm | Katamtaman | Katamtaman to high | Bilis ng pag-ikot at pagkakapareho ng pader |
| Paghahagis ng buhangin ng resin | Malaking frame, tray, casing | Malalaki at mabibigat na seksyon | Mababa hanggang katamtaman | Mababa hanggang katamtaman | Porosity at paglilinis sa ibabaw |
| Paghahagis ng pamumuhunan | Kumplikado, manipis na pader, tumpak na mga bahagi | Maliit hanggang katamtaman, mataas na detalye | High | High | Limitasyon sa laki at gastos |
Kung ang bahagi ay isang tuwid o stepped tube, ang centrifugal casting ay kadalasang nagbibigay ng mas magandang panloob na istraktura at mas kaunting machining allowance kaysa sa sand casting. Kung ang bahagi ay isang malaking hugis-parihaba na frame, kadalasang mas praktikal ang paghuhulma ng buhangin ng resin. Kung ang bahagi ay may magagandang panloob na mga sipi o isang kumplikadong panlabas na profile, ang investment casting ay maaaring ang tanging ruta. Ang tanong sa pagbili ay hindi kung aling proseso ang pinakamahusay sa pangkalahatan, ngunit kung aling proseso ang tumutugma sa pagguhit at sa failure mode.
Para sa mga bahagi ng pugon, ang industriya ng paggamot sa init madalas na nangangailangan ng isang halo ng mga ruta ng proseso. Ang isang radiant tube ay maaaring centrifugal cast, habang ang isang fixture o tray ay maaaring sand cast. Ang isang supplier na kumokontrol sa higit sa isang proseso ay maaaring mabawasan ang bilang ng mga vendor at panatilihing pare-pareho ang mga pagpapaubaya sa buong assembly.
Pagtutukoy at Checklist ng Inspeksyon para sa mga Mamimili
Bago mo aprubahan ang isang purchase order para sa high alloy centrifugal castings, isulat ang mga sumusunod na punto. Ito ang mga detalyeng magpapasya kung ang bahagi ay akma, magtatagal, at matutunton kung may mali.
- Pagbabago sa pagguhit at grado ng haluang metal. Kumpirmahin ang eksaktong grado, kabilang ang anumang suffix gaya ng GX40CrNiSi25-20 o CF3M. Huwag tanggapin ang isang pangkalahatang paglalarawan ng "heat-resistant steel".
- Komposisyon ng kemikal. Humingi ng direktang pagbabasa ng resulta ng spectrometer o isang sertipikadong ulat ng pagsubok ng gilingan para sa init. Suriin ang carbon, chromium, nickel, silicon, at anumang stabilizing elements laban sa pamantayan.
- Kapal ng pader at concentricity. Para sa mga tubo at roller, tukuyin ang pinakamababang pader, pinakamataas na pader, at pinapayagang eccentricity. Ang isang biswal na bilog na tubo ay maaari pa ring masyadong malayo sa balanse upang malinis ang makina.
- Haba at tuwid. Kumpirmahin ang kabuuang haba, paghahanda sa pagtatapos, at tolerance ng straightness. Maaaring kailanganin ng mga mahabang roller ang stress bago ang huling machining.
- Istraktura ng metalograpiko. Para sa serbisyong may mataas na temperatura, humingi ng metallographic na pagsusuri upang kumpirmahin ang istraktura ng cast at suriin kung may labis na porosity o mga inklusyon.
- Hindi mapanirang pagsubok. Sumang-ayon sa dye penetrant, ultrasonic, o radiographic na inspeksyon kung saan kritikal ang bahagi. Sabihin ang antas ng pagtanggap, hindi lamang ang pamamaraan.
- Machining at heat treatment. Kumpirmahin kung ang tagapagtustos ay gumagawa ng bahagi o nagsusuplay ng isang magaspang na paghahagis. Kung kailangan ang heat treatment, tanungin ang resulta ng cycle at tigas.
- Pagmamarka at traceability. Nangangailangan ng heat number, grade, at purchase order reference sa bahagi o sa isang matibay na tag. Mahalaga ito kapag ang ilang mga haluang metal ay magkamukha pagkatapos ng pagsabog.
- Pag-iimpake at pagpapadala. Para sa mahahabang tubo at roller, tukuyin ang proteksyon sa dulo, spacing ng suporta, at proteksyon sa kahalumigmigan. Ang isang mahusay na paghahagis ay maaaring masira ng mahinang pagharang.
Ang isang supplier na may in-house na kagamitan sa pagtatapos ay kadalasang maaaring humawak ng mga kinakailangang ito nang mas mahusay kaysa sa isang kumpanya ng kalakalan. Makokontrol nito ang paglipat mula sa paghahagis hanggang sa heat treatment hanggang sa machining nang hindi ipinapadala ang bahagi sa pagitan ng maraming tindahan. Binabawasan nito ang pagkakataong lumipat ang mga sukat pagkatapos ng panghuling inspeksyon.
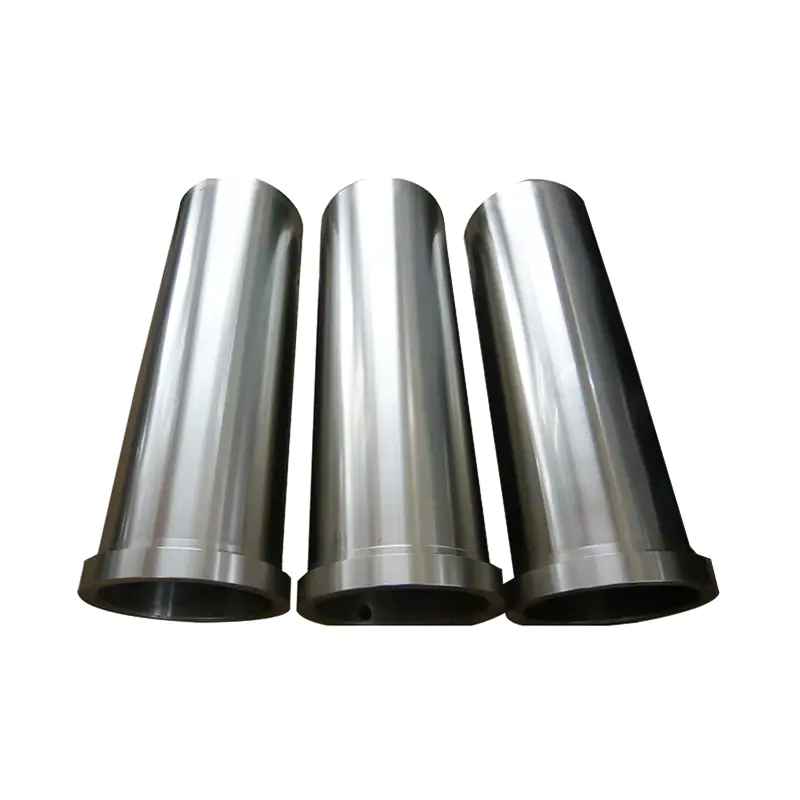 GX280 KMTBCr26 Wear-Resistant Inner Cylinder para sa Mining Equipment Tingnan ang quenched centrifugal-cast inner barrel na ito para sa high-load na pagmimina at paggiling ng pulbos, na may HRC na higit sa 60 at matatag na pagganap sa ilalim ng epekto at pagkasira. Tingnan ang Produkto →
Para sa mga bahaging lumalaban sa pagsusuot tulad ng mga panloob na cylinder ng GX280 KMTBCr26, ang parehong lohika ay nalalapat. Tinutukoy ng tigas at microstructure ang tagal ng pagkakasuot, kaya dapat kasama sa plano ng inspeksyon ang hardness testing at pagsusuri para sa mga depekto sa paghahagis. Ang mababang presyo kada kilo ay walang kabuluhan kung ang bahagi ay nabigo sa loob ng ilang linggo.
Kung saan Ang High Alloy Centrifugal Castings ay Kumita ng Kanilang Gastos
Ang mga high alloy na centrifugal casting ay kadalasang maliit na bahagi ng kapital na badyet ng planta ngunit malaking bahagi ng gastos sa pagpapanatili nito. Nakukuha nila ang kanilang gastos kapag binawasan nila ang hindi planadong downtime, hawak ang dimensional na katatagan, at nakaligtas sa partikular na pag-atake sa proseso. Ang puno sa ibaba ay nagpapakita ng mga pangunahing ruta ng aplikasyon para sa mga paghahagis na ito.
- Paggamot ng init
- Radiant tubes at W-type na radiant tubes
- Mga furnace roller, hearth roller, at water-cooled roller
- Mga tray, frame, charge material frame, at gear rack
- Pagproseso ng kemikal
- Corrosion-resistant na manggass in 2205 and 316L
- Mataas na temperatura agitators
- Bakal at metalurhiya
- Mga furnace hearth roller at heating furnace roller
- Mga nagliliwanag na tubo para sa pag-init at mga linya ng paggamot sa init
- Iba pang mga pang-industriyang linya
- Galvanized line sink rollers
- Mga bahagi ng pagsunog ng basura
- Mga panloob na cylinder na lumalaban sa pagsusuot at mga casing ng makinarya sa pagmimina
Sa bawat kaso, ang desisyon sa pagbili ay dapat magsimula sa mode ng pagkabigo. Kung basag ang lumang bahagi, suriin ang thermal cycling at disenyo ng suporta. Kung lumiit ito, suriin ang kapaligiran at haluang metal. Kung ito ay manipis, suriin ang abrasion at tigas. Kung naagnas ito, suriin ang antas ng kimika at klorido. Ang kapalit na pag-cast ay dapat tumugon sa mode na iyon, hindi lamang tumugma sa lumang drawing.
Para sa mga mamimili na gusto ng teknikal na panimulang punto, ang pangunahing mga prinsipyo at mga katangian ng proseso ng centrifugal casting ipaliwanag kung paano nakakaapekto ang bilis ng pag-ikot, temperatura ng amag, at bilis ng pagbuhos sa huling pader. Ang mga variable na iyon ay madalas na mas mahalaga kaysa sa pangalan ng haluang metal kapag ang isang bahagi ay nabigo nang maaga.
Paano Suriin ang Supplier ng High Alloy Centrifugal Casting
Ang hanay ng proseso ng isang supplier at kagamitan sa inspeksyon ay nagsasabi sa iyo kung ano ang maaari nitong kontrolin. Para sa high alloy centrifugal castings, hanapin ang tatlong kakayahan. Una, maaari bang i-cast ng supplier ang kinakailangang diameter at haba? Ang isang hanay na 50 mm hanggang 1,000 mm ang lapad at hanggang 4,000 mm ang haba ay sumasaklaw sa maraming furnace roller at radiant tubes. Pangalawa, makokontrol ba nito ang kimika at istraktura? Ang direct-reading spectrometry, handheld spectrometry, metallography, at 3D scanning ay mga praktikal na tool para sa gawaing ito. Pangatlo, tapusin kaya nito ang bahagi? Binabawasan ng mga heat treatment furnace at machining equipment ang panganib ng paghawak ng pinsala at pagkawala ng tolerance sa pagitan ng mga tindahan.
Mahalaga rin ang kapasidad ng produksyon para sa lead time. Ang taunang kapasidad ng paghahagis ng ilang libong tonelada ay hindi isang garantiya ng kalidad, ngunit ito ay nagpapakita na ang supplier ay maaaring humawak ng mga repeat order at mas malalaking kampanya. Para sa mga bumibili sa pag-export, kapaki-pakinabang ang suporta sa wika at karanasan sa mga internasyonal na pamantayan sa pag-iimpake. Humingi ng mga sample na rekord ng inspeksyon mula sa isang katulad na grado at hugis, hindi lamang isang pangkalahatang brochure.
Ang mga high alloy centrifugal castings ay hindi isang kalakal. Ang parehong nominal na grado ay maaaring gumanap ng ibang-iba depende sa bilis ng pag-ikot, pagkakapareho ng pader, paggamot sa init, at inspeksyon. Magsimula sa mode ng pagkabigo, piliin ang proseso na akma sa geometry, piliin ang haluang metal para sa aktwal na kapaligiran, at isulat ang mga kinakailangan sa inspeksyon sa pagkakasunud-sunod. Ang diskarteng iyon ay hindi gagawing mura ang paghahagis, ngunit gagawin nitong predictable ang pagbili. Kung kailangan mong paghambingin ang isang radiant tube, furnace roller, corrosion-resistant na manggas, o wear-resistant cylinder, tanungin ang grado, ang ulat ng pagsubok, at ang machining tolerance bago mo ihambing ang presyo.