Ang isang kapalit na para sa isang pump sleeve ay karaniwang nagsisimula sa isang tanong: ang nakaraang bahagi ay nabigo sa pamamagitan ng pag-pit malapit sa flange pagkatapos ng labing-walong buwan, at ang plant engineer ay nais ng isang casting na tatagal hanggang sa susunod na major turnaround. Corrosion-resistant castings ay bihirang hinuhusgahan ng lakas ng makunat lamang. Sa chemical, heat treatment, at steel processing plants, ang mga salik sa pagpapasya ay komposisyon ng haluang metal, proseso ng paghahagis, heat treatment, at internal soundness. Ipinapaliwanag ng artikulong ito kung paano nagtutulungan ang mga salik na iyon, kung paano ihambing ang mga marka, at kung ano ang ibe-verify bago mapunta sa serbisyo ang isang pag-cast.
Ano ang Corrosion-Resistant Casting?
Ang corrosion-resistant casting ay isang bahagi ng metal na hinubog sa pamamagitan ng pagbuhos ng tinunaw na haluang metal sa isang molde, pagkatapos ay inengineered upang labanan ang chemical attack na inaasahan sa kapaligiran ng serbisyo nito: pitting, crevice corrosion, stress corrosion crack, o high-temperature oxidation. Ang mga materyal na pamilya na kadalasang ginagamit sa mga pang-industriyang casting ay:
- Austenitic stainless steels gaya ng 316L (CF3M casting grade), na may mahusay na all-round resistance sa maraming acid at chloride-bearing media sa katamtamang temperatura.
- Mga duplex na hindi kinakalawang na asero gaya ng 2205 (CD3MN casting grade), na pinagsasama ang mas mataas na lakas na may mas mahusay na naapektuhan sa chloride stress corrosion cracking kaysa sa mga ordinaryong austenitic grade.
- Nickel-chromium alloys gaya ng HP-type 26Cr35Ni, pinili kapag ang bahagi ay nakaharap sa parehong mataas na temperatura at kinakaing unti-unti na mga kapaligiran ng proseso.
Ang isang casting ay hindi isang wrought part na may ibang hugis. Sa panahon ng solidification, ang mga cast alloy ay nagkakaroon ng mas magaspang na istraktura ng butil, maaaring maghiwalay sa antas ng dendrite, at maaaring maglaman ng microshrinkage kapag mahina ang sistema ng pagpapakain. Ang lahat ng tatlong tampok ay nakakaimpluwensya sa paglaban sa kaagnasan. Ang dalawang castings na may parehong nominal na grado ay maaaring magsagawa ng ibang-iba depende sa pandayan na gumawa ng mga ito.
Mga Mekanismo ng Kaagnasan na Tumutukoy sa Pagpili ng Marka
Bago pumili ng grado, tukuyin kung aling kahusayan ng pagkabigo ang pinakamalamang. Apat ang nangingibabaw sa mga pang-industriyang corrosion-resistant casting:
- Pitting sa crevice corrosion: localized na pag-atake, kadalasang hinihimok ng mga chlorides, at pinabilis sa mga stagnant na lugar, sa ilalim ng mga gasket, o sa ilalim ng mga deposito.
- Stress corrosion crack: tensile stress na pinagsama sa isang partikular na kapaligiran, tulad ng mga hot chloride o caustic solution; madalas itong nagdudulot ng biglaang, hindi inaasahang bali.
- Intergranular corrosion: pag-atake sa kahabaan ng mga hangganan ng butil, kadalasang sanhi ng chromium carbide precipitation kapag ang alloy ay nagiging sensitized sa panahon ng casting, welding, o mabagal na paglamig.
- Unipormeng kaagnasan: pantay na pagkawala ng kapal sa ibabaw; mas madaling hulaan, ngunit idinikta pa rin nito ang mga kawani ng pader at buhay ng serbisyo.
Iniuutos ng ibaba sa ibaba ang mga pag-ugnay nito sa karaniwang tugon ng haluang metal.
Mga karaniwang limitasyon ng kaagnasan at ang karaniwang pagtuturo ng haluang metal na ginagamit upang kontrahin ang mga ito. | Mekanismo | Karaniwang kapaligiran | Haluang direksyon |
| Pitting at crevice corrosion | Mga likidong mayaman sa chloride, tubig-dagat, oxidizing chloride bleach | Mas mataas na chromium, molibdenum, at nitrogen; ang mga duplex na grado gaya ng 2205 (CD3MN) ay higit sa 316L sa karamihan ng mga serbisyo ng chloride |
| Stress corrosion crack | Mga na klorido, mga mainit na solusyon sa maasim, maasim na gas | Duplex stainless o high-nickel austenitic grades; bawasan din ang surface tensile stress |
| Intergranular corrosion | Mga welded o sensitized na seksyon na nakalantad sa mga acid | Mga mababang-carbon na grado gaya ng CF3M, o solution annealing pagkatapos ng welding |
| Unipormeng kaagnasan | Malakas na acid, mababang pH na mga stream | Mas mataas na kabuuang nilalaman ng haluang metal; nickel-base alloys sa malalang kaso |
Alloy Selection: Magsimula sa PREN, Pagkatapos ay Tumingin ng Mas Malalim
Ang Pitting Resistance Equivalent Number (PREN) ay isang standard screening tool para sa chloride pitting resistance: PREN = %Cr 3.3 x %Mo 16 x %N. Mabilis itong nagraranggo ng austenitic at duplex na mga marka. Ang mga bar sa ibaba ay nagpapakita ng mga tinatayang halaga para sa karaniwang marka ng pag-cast.
316L (CF3M) - PREN ~26
317L (CG3M) - PREN ~30
2205 (CD3MN) - PREN ~35
25Cr super duplex - PREN ~42
Ang PREN ay isang panimulang punto, hindi isang pangwakas na sagot. Wala itong sinasabi tungkol sa pare-parehong kaagnasan sa pagbabawas ng mga acid, at hindi nito matukoy ang mga depekto sa pag-cast na nagsisilbing pitting sa mga site ng pagsisimula. Para sa mga kritikal na bahagi, ipares ang PREN sa corrosion test data o karanasan sa serbisyo. Ang isang 2205 duplex casting ay karaniwang makakaligtas sa serbisyo ng mainit na klorido na mabilis na umabot sa 316L, ngunit kung tama lamang ang microstructure pagkatapos ng pagsusubo ng solusyon. Kapag mali ang heat treatment, nabubuo ang mga mapaminsalang bahagi sa mga hangganan ng butil at nagiging vulnerable ang paghahagis kahit na nakakatugon ang chemistry nito sa proseso.
Paano Binabago ng Proseso ng Casting ang Pagganap ng Kaagnasan
Ang ruta ng paghahagis ay nakakaapekto sa gawi ng kaagnasan dahil tinutukoy nito ang istruktura ng butil, porosity, at kalidad ng ibabaw. Tatlong proseso ang nangingibabaw sa paggawa ng sangkap na lumalaban sa kaagnasan, at bawat isa ay nag-iiwan ng ibang lagda.
- Ang centrifugal casting ay mas gusto para sa mga cylindrical na bahagi: corrosion-resistant sleeves, radiant tubes, furnace roll, at pipe sections. Ang metal ay naninigas nang direksiyon mula sa panlabas na pader papasok, na gumagawa ng isang siksik, pinong-grain na istraktura na may kaunting mga pag-urong na walang laman. Ang centrifugal casting ay maaaring gumawa ng mga bahagi mula 50 mm hanggang 1000 mm ang lapad at hanggang 4000 mm ang haba.
- Pinili ang investment casting (nawalang wax) para sa mga kumplikadong geometries, manipis na pader, at magandang as-cast surface finish. Dahil ang amag ng shell ay nananatiling mainit, ang metal ay maaaring lumamig nang dahan-dahan maliban kung ang pagbuhos at ang temperatura ng amag ay kinokontrol, kaya ang pagsusubo ng solusyon pagkatapos ng paghahagis ay kritikal.
- Ang paghuhulma ng buhangin ng resin ay nababagay sa malalaking bahagi gaya ng mga pump casing, valve body, at stirrers. Ang mga mabibigat na seksyon ay lumalamig nang hindi pantay, na nagpapataas ng panganib ng paghihiwalay at pag-ulan ng carbide. Ang mga bahaging ito ay higit na nakadepende sa isang tamang idinisenyong heat treatment cycle.
Ang praktikal na konklusyon ay sabihin ang pinahihintulutang heat treatment kasama ang grado, kabilang ang annealing temperature at cooling method at, kung saan, ang pinahihintulutang hanay para sa hardness at ferrite content.
Ano ang Titingnan Kapag Bumili Ka ng Mga Corrosion-Resistant Casting
Ang mga problema sa ay kadalasang nagmumula sa hindi kumpletong mga detalye sa halip na mahinang kapalaran. Ang isang matatag na detalye para sa isang corrosion-resistant casting ay dapat kasama ang:
- Isang grado sa pag-cast na may hanay ng kemikal na komposisyon mula sa mga pamantayan sa pag-cast gaya ng ASTM A743, ASTM A744, o ASTM A890, sa halip na isang wrought plate o bar standard.
- Isang kinakailangan sa heat-treatment, kadalasang solution annealing, na ipinahayag sa isang hanay ng temperatura at isang paraan ng paglamig, kasama ang mga limitasyon sa pagtanggap para sa tigas at, para sa mga duplex na grado, ferrite na nilalaman.
- Non-destructive testing requirements: liquid penetrant testing para sa surface crack, radiography para sa internal soundness, at hydrostatic testing para sa pressure-containing parts.
- Dokumentasyon: isang materyal na resulta ng pagsubok na may aktwal na pagsusuri sa sandok, kasama ang spectrometer at metallographic na mga ulat para sa mga kritikal na paghahagis.
- Dimensional tolerances at anumang mga kinakailangan sa machining na nakatali sa drawing.
Mahalaga dito ang hardware sa pag-verify ng foundry. Kinukumpirma ng direct-reading spectrometers ang aktwal na chemistry ng bawat init, bini-verify ng metallographic analysis ang istruktura pagkatapos ng heat treatment, at sinusuri ng 3D scanning na tumutugma ang naihatid na geometry sa modelo. Ang isang casting na may mahusay na nominal na komposisyon ay maaari pa ring mabigo nang maaga kung ito ay may mga naka-embed na depekto.
Kung Saan Ginagamit ang Mga Corrosion-Resistant Casting
Ang mga corrosion-resistant castings ay bihirang pagbili ng kalakal; ang mga ito ay tinukoy para sa tungkulin. Kasama sa karaniwang application ang:
- Mga kemikal at petrochemical na halaman: 2205 at 316L na corrosion-resistant na manggas para sa proseso ng piping, HP-type na 26Cr35Ni stirrers para sa mga reactor, at valve o pump component sa agresibong media.
- Heat treatment at steel processing: radiant tubes, furnace roll, at furnace bottom rolls na humaharap sa mataas na temperatura na sinamahan ng oxidizing, minsan sulfidizing, atmospheres.
- Pagsusunog ng basura: mga bahagi ng rehas at mga elemento ng heat exchanger na nakalantad sa mga gas ng pagkasunog at mga depositong mayaman sa chloride.
Ang economic stake ay mas malaki kaysa sa part price. Tinatantya ng mga pag-aaral sa industriya ang pandaigdigang halaga ng kaagnasan sa humigit-kumulang $2.5 trilyon, humigit-kumulang 3.4% ng pandaigdigang GDP, at karamihan sa gastos na iyon ay lumilitaw bilang walang produksyon at hindi nakaiskedyul na pagsara, pinsala na kadalasang nangyayari sa isang lokal na corroded na cast.
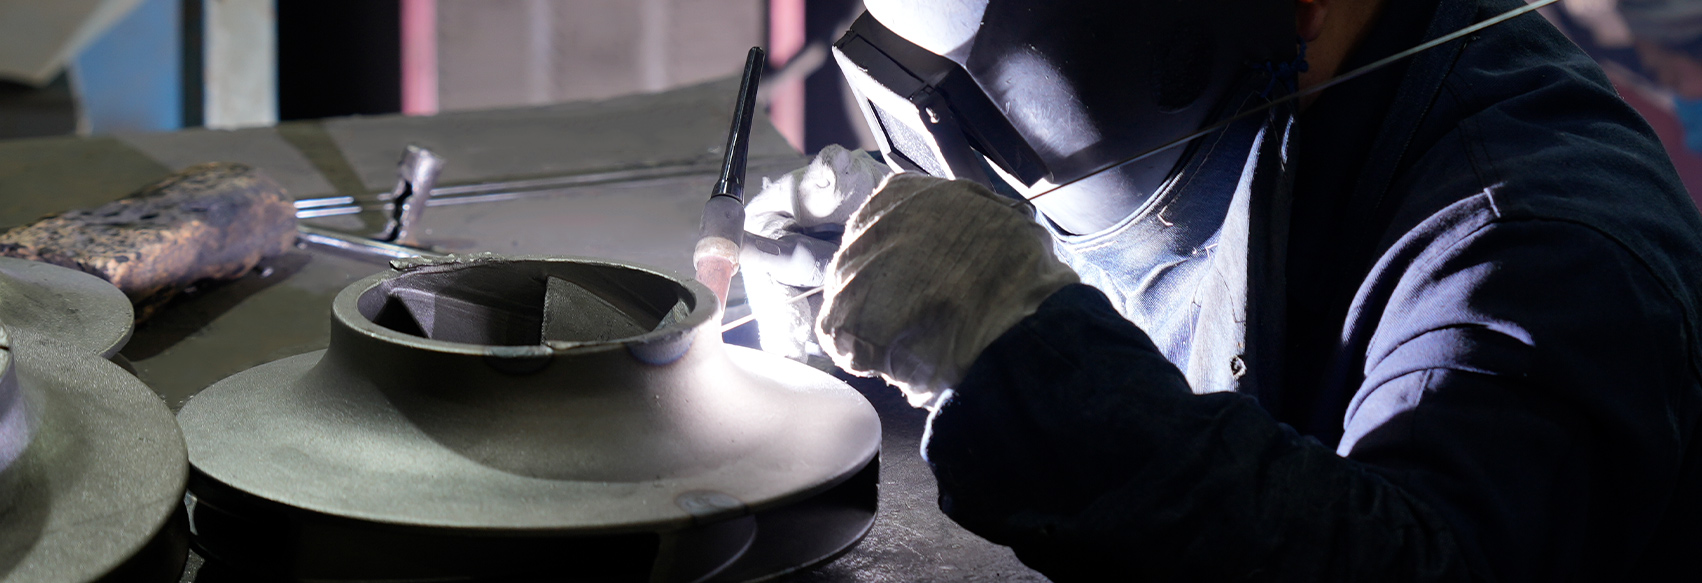
Ginagantimpalaan ng mga corrosion-resistant na casting ang isang disiplinadong diskarte. Kilalanin ang kahusayan ng kaagnasan, i-verify ang grado at paggamot sa init, at kumpirmahin ang panloob na kalinisan bago maabot ang linya. Ang isang manufacturer gaya ng Wuxi Dongmingguan Special Metal Manufacturing na kumokontrol sa pagtunaw, centrifugal at investment casting, heat treatment, machining, at inspeksyon ng kalidad sa ilalim ng isang bubong ay makakasagot sa mga tanong na ito gamit ang sarili nitong data. Kapag sinusuri mo ang isang supplier, magtanong ng tatlong tanong: paano pinatigas ang bahagi, paano ito na-init, at paano mo malalaman na tumutugma ang inihatid na chemistry sa resulta? Ang mga sagot ay naghihiwalay sa mga casting na nagtataglay lang ng pangalan ng grado, gaya ng 316L o 2205, mula sa mga casting na talagang tumatagal sa serbisyo.