Isang maningning na tubo na gumagapang pagkatapos ng isang kampanya, isang furnace roller na bumubulusok bago ang naka-iskedyul na shutdown, isang sink roll na nahuhulog sa loob ng mga buwan ng pag-commissioning — ang unang pinaghihinalaan ay halos palaging ang materyal na grado. Sa pagsasagawa, ang proseso ng paghahagis ay madalas na nagbabahagi ng sisihin. Ang centrifugal cast pipe ay nagbibigay ng mas siksik, mas malinis, at mas concentric na istraktura kaysa sa static na paghahagis, at para sa maraming komposisyon na may mataas na haluang metal ito ay isang mas praktikal na ruta kaysa sa forging. Ang tunay na hamon ay ang pagtutugma ng haluang metal, ang mga dimensional na tolerance, at ang kalidad ng mga kontrol ng supplier sa aktwal na serbisyo. Ipinapaliwanag ng gabay na ito kung ano ang centrifugal cast pipe, kung bakit mas gusto ito para sa mga radiant tubes, furnace roller, corrosion sleeves, at wear liners, at kung paano makumpirma na maibibigay ng foundry kung ano ang kailangan ng iyong drawing.
Ano ang Centrifugal Cast Pipe?
Ang centrifugal casting ay bumubuo ng isang cylindrical na bahagi sa pamamagitan ng pagbuhos ng tinunaw na metal sa isang amag na umiikot sa sarili nitong axis. Sa isang pahalang na makina, ang amag ay umiikot sa isang pahalang na axis; sa isang patayong makina, sa paligid ng isang patayo. Ang sentripugal na patlang, na umaabot ng ilang sampu-sampung beses na gravity, ay pinipilit ang likidong metal laban sa dingding ng amag, kung saan ito ay tumutulig nang direkta mula sa labas na ibabaw papasok.
Ang direksyon na solidification na ito ay ang pagtukoy sa katangian ng proseso. Walang gitnang riser upang mabayaran ang pag-urong, kaya ang centerline porosity na karaniwan sa mga static na casting ay halos wala. Ang panlabas na pader ay nagiging siksik at pinong butil. Kasabay nito, ang slag, dross, at lighter inclusions ay dinadala patungo sa bore, kung saan nananatili sila sa isang layer na dapat alisin sa pamamagitan ng machining. Ang isang centrifugal cast pipe ay samakatuwid ay hindi isang tapos na tubo sa estado ng as-cast; ito ay nagiging isa pagkatapos ng pagbubutas, pagliko, at, sa karamihan ng mga kaso, paggamot sa init.
Bakit Tamang Proseso ang Centrifugal Casting para sa Mga Pipe at Roll
Para sa isang cylindrical na bahagi, ang desisyon sa sourcing ay karaniwang bumababa sa static na sand casting, centrifugal casting, o forged-and-rolled pipe. Ang talahanayan sa ibaba ay nagbubuod ng mga praktikal na pagkakaiba.
Paghahambing ng mga proseso sa pagbuo ng tubo para sa heat-resistant, corrosion-resistant, at wear-resistant alloys | Katangian ng proseso | Static sand casting | Centrifugal casting | Forged at rolled pipe |
| Densidad at microstructure | Mga magaspang na butil, panganib ng pag-urong at microporosity | Siksik, pinatigas sa direksyon, mababang porosity | Puno, ganap na siksik |
| Alloy flexibility | Mataas | Mataas, including low-workability heat-resistant grades | Limitado sa mga mabubuong grado |
| Concentricity | Depende sa amag at core assembly | Mabuti pagkatapos ng bore machining | Magaling |
| Ang kalidad ng panloob na ibabaw | As-cast, kailangan ng paglilinis | Ang machined bore ay pamantayan | Makinis, machined o malamig na iginuhit |
| Gastos sa tooling at batch | Mababang gastos sa amag, mas mataas na panganib sa pagtanggi | Katamtamang tooling, mahusay para sa mga batch ng produksyon | Mataas tooling cost, large minimum orders |
Ang static na casting ay nananatiling kapaki-pakinabang para sa mga kumplikadong geometries at maliliit na dami, ngunit ang panloob na kalinisan nito ay hindi maaaring tumugma sa isang sentripugal na istraktura sa ilalim ng matagal na mataas na temperatura o thermal cycling. Ang forged seamless pipe ay nag-aalok ng ganap na wrought structure, ngunit maraming austenitic heat-resistant grades ang mahirap o imposibleng mapeke. Ang pamilya ng haluang metal na nangingibabaw sa furnace piping — GX40CrNiSi25-20, GX40NiCrSiNb35-26, GNiCr28W, at HP-type 26Cr35Ni — ay kung saan ang centrifugal casting ay nakakakuha ng lugar nito: foundry flexibility sa chemistry na may mekanikal na integridad na malapit sa wrought material.
Alloy Selection: Itugma ang Grado sa Serbisyo
Kinokontrol ng centrifugal casting kung gaano kahusay gumaganap ang napiling materyal; hindi nito pinapalitan ang materyal. Magsisimula ang pagpili sa temperatura ng serbisyo, kapaligiran ng proseso, chemical media, at wear mode.
Mga karaniwang centrifugal cast pipe alloys at ang kanilang karaniwang mga kondisyon ng serbisyo | Haluang grado | Karaniwang serbisyo | Mga bahagi ng kinatawan |
| 1.4848 (GX40CrNiSi25-20) | Oxidizing atmospheres, tuluy-tuloy na serbisyo sa humigit-kumulang 1050°C | Mga nagniningning na tubo, furnace roller, tray at fixture |
| 1.4852 (GX40NiCrSiNb35-26) | Mataaser creep loads, about 1100°C; niobium stabilizes carbides | Mga tubo ng pag-init, mga tubo na nagliliwanag na hugis W, mga roll sa ilalim ng pugon |
| 2.4879 (GNiCr28W) | Malubhang thermal at mechanical loading; pinapalakas ng tungsten ang matris | Mga tubo ng heat exchanger, furnace roller, screw conveyor |
| HP-type 26Cr35Ni | Reforming at pyrolysis furnaces; paglaban ng carburization sa itaas 1000°C | Reformer tubes, ethylene cracking tubes |
| 316L (CF3M) | Kinakaing chemical media; ang mababang carbon ay nagpapabuti sa weldability | Mga manggas at insert na lumalaban sa kaagnasan |
| 2205 duplex (CD3MN) | Chloride-bearing media, paglaban sa stress corrosion crack; mas mataas na lakas kaysa 316L | Mga manggas ng proseso ng kemikal, mga bahagi ng hangganan ng presyon |
| 440C-type | Mataas hardness, abrasive wear | Grinding mill liner, sliding surface |
| GX280 (KMTBCr26) | Malubhang abrasion na may epekto; 26% Cr puting bakal | Magsuot ng mga shell, mill liners, mga takip ng kagamitan sa pagmimina |
Ang mga error sa pagpili ay kadalasang nagmumula sa sobrang pagtukoy sa mababang dulo o hindi pagtukoy sa mataas na dulo. Ang isang 1.4848 pipe ay matipid hanggang sa temperatura ng kisame nito; sa itaas nito, ang niobium-bearing 1.4852 ay nagbibigay ng kapansin-pansing mas magandang creep life. Sa tungkulin ng carburizing reformer, ang mga haluang metal na uri ng HP ang karaniwang sagot. Para sa kaagnasan, ang praktikal na tanong ay kung ang media ay naglalaman ng mga chlorides: 316L humahawak ng mga pangkalahatang acid, ngunit ang duplex 2205 ay lumalaban sa chloride pitting at stress corrosion crack na mas mahusay at nagdudulot ng mas mataas na lakas ng patunay. Sa serbisyo ng pagsusuot, ang pagpili ay nakasalalay sa uri ng karbida, tigas, at pagpapaubaya sa epekto, hindi sa paglaban sa init lamang.
Dimensional Capability at Machining Allowance
Ang Chemistry ay nagtatakda ng potensyal ng materyal; nagpapasya ang mga sukat kung maaari itong mai-install. Dalawang numero ang mahalaga sa yugto ng pagtatanong: ang hanay ng diameter ng pandayan at ang maximum na haba nito. Ang isang may kakayahang centrifugal casting supplier ay dapat sumasakop sa mga panlabas na diameter mula sa humigit-kumulang 50 mm hanggang 1000 mm, na may haba ng as-cast na hanggang 4000 mm sa high-alloy na materyal.
Dahil ang panloob na layer na mayaman sa pagsasama ay dapat na nababato, ang isang centrifugal cast pipe ay palaging tinutukoy na may isang bore na mas malaki kaysa sa panghuling diameter sa loob. Ang parehong logic ay nalalapat kapag ang as-cast na panlabas na ibabaw ay kailangang alisin. Ang isang walang karanasan na supplier ay maaaring mag-quote ng isang mas maliit na machining allowance upang manalo sa order, na iniiwan ang mga hindi na-verify na rehiyon sa bore. Ang isang maaasahang pandayan ay magsasaad ng pinakamababang radial allowance, makina ang tubo sa sarili nitong pagawaan, at i-verify ang kapal ng pader pagkatapos ng boring.
Ang pinakaligtas na pagsasaayos ay ang bumili ng tapos na pipe sa halip na isang as-cast blank. Ang tagapagtustos ay dapat na magagawang i-on ang labas, bore ang loob, harapin ang mga dulo, at siyasatin ang resulta gamit ang naka-calibrate na dimensional na kagamitan. Kapag ang casting at machining ay nakaupo sa ilalim ng isang bubong, ang responsibilidad sa pagpapaubaya ay nananatili sa isang lugar.
Mga Hakbang sa Pagkontrol sa Kalidad na Mahalaga
Ang isang materyal na sertipiko ay nagpapatunay lamang sa komposisyon ng matunaw, hindi sa kalidad ng tubo. Ang mga tseke sa ibaba ay naghihiwalay sa isang maaasahang supplier mula sa isang pangkalahatang tindahan ng trabaho:
- Pagpapatunay ng komposisyon ng kemikal: isang direct-reading spectrometer para sa melt at isang handheld spectrometer para sa piece-by-piece positive material identification.
- Pagsusuri ng metallograpiko: isang sample mula sa pipe wall na nagpapatunay sa inaasahang istraktura ng butil, carbide distribution, at ang kawalan ng sobrang microporosity.
- Dimensional na inspeksyon: pagsukat sa kapal ng pader sa kahabaan, kasama ang pag-verify ng straightness, out-of-roundness, at bore concentricity. Ang malalaking diameter ay nakikinabang sa tatlong-dimensional na pag-scan.
- Mga talaan ng heat treatment: Ang mga centrifugally cast na bahagi ay karaniwang ibinibigay pagkatapos ng solution annealing o stress relief. Hilingin ang aktwal na time-temperatura chart.
Kung ang tubo ay hinangin sa isang furnace coil, magtanong tungkol sa paghahanda ng gilid, kalinisan ng ugat, at kwalipikasyon sa pamamaraan ng welding. Sa heat-resistant at pressure-related na serbisyo, ang isang maliit na depekto sa bore surface ay mabilis na nagiging crack initiation site sa ilalim ng thermal cycling.
Paano Maging Kwalipikado ng Supplier ng Centrifugal Cast Pipe
Magsimula sa mga sanggunian. Itanong kung aling mga furnace builder, galvanizing lines, steel plants, o petrochemical firm ang ibinigay ng foundry. Ang sagot ay nagsasabi sa iyo ng higit pa sa isang brochure.
- Anong bilis ng pag-ikot, patong ng amag, at temperatura ng pagbuhos ang inaayos para sa iyong napiling diameter at haluang metal?
- Ano ang taunang kapasidad ng paghahagis? Ang kapasidad sa hanay na ilang libong tonelada bawat taon ay sumusuporta sa pare-parehong batch supply at in-process na inspeksyon.
- Ang pandayan ba ay nagpapatakbo ng sarili nitong mga heat treatment furnace at isang machining shop? Ang mga supplier ng casting-only ay nahihirapan sa tuwid at concentricity pagkatapos ilipat ang mga bahagi sa isang tindahan sa labas.
- Anong hardware sa inspeksyon ang nasa bahay? Direktang pagbabasa at handheld spectrometers, metallographic analysis, at three-dimensional scanning ang baseline.
- Paano hinahawakan ang mga pagtanggi? Ang sagot ay dapat na may kasamang dokumentadong pamamaraan ng hindi pagsunod.
Ang bawat sagot ay dapat na may kasamang ebidensya: mga talaan ng bilis ng pag-ikot, mga chart ng heat treatment, mga ulat ng inspeksyon, at data ng hindi pagsunod. Para sa mga internasyonal na mamimili, binibilang din ang logistik. Ang isang pandayan na may madaling pag-access sa isang internasyonal na paliparan, mga rail link, at mga pasilidad ng daungan ay nagpapaikli sa mga oras ng lead, at ang isang naitatag na rekord ng pag-export sa Europe, South America, o Japan ay nagpapakita na ang cross-border na dokumentasyon at mga kinakailangan sa packaging ay pinamamahalaan na.
Ang centrifugal cast pipe ay ang default na sagot sa engineering kapag ang isang cylindrical na bahagi ay dapat na makaligtas sa mataas na temperatura, corrosive media, o mga kondisyon ng abrasive. Ang proseso ay nag-aalis ng porosity na panganib ng static na paghahagis at nagpapalawak ng mga pagpipilian sa haluang metal na higit pa sa kung ano ang matipid na makagawa ng forging. Ngunit ang kalamangan ay lilitaw lamang kapag ang tatlong kundisyon ay natugunan: ang haluang metal ay tumutugma sa sobre ng serbisyo, ang machining allowance ay nag-iiwan ng malinis na butas, at ang supplier ay nagbe-verify ng komposisyon, istraktura, at mga sukat gamit ang wastong kagamitan.
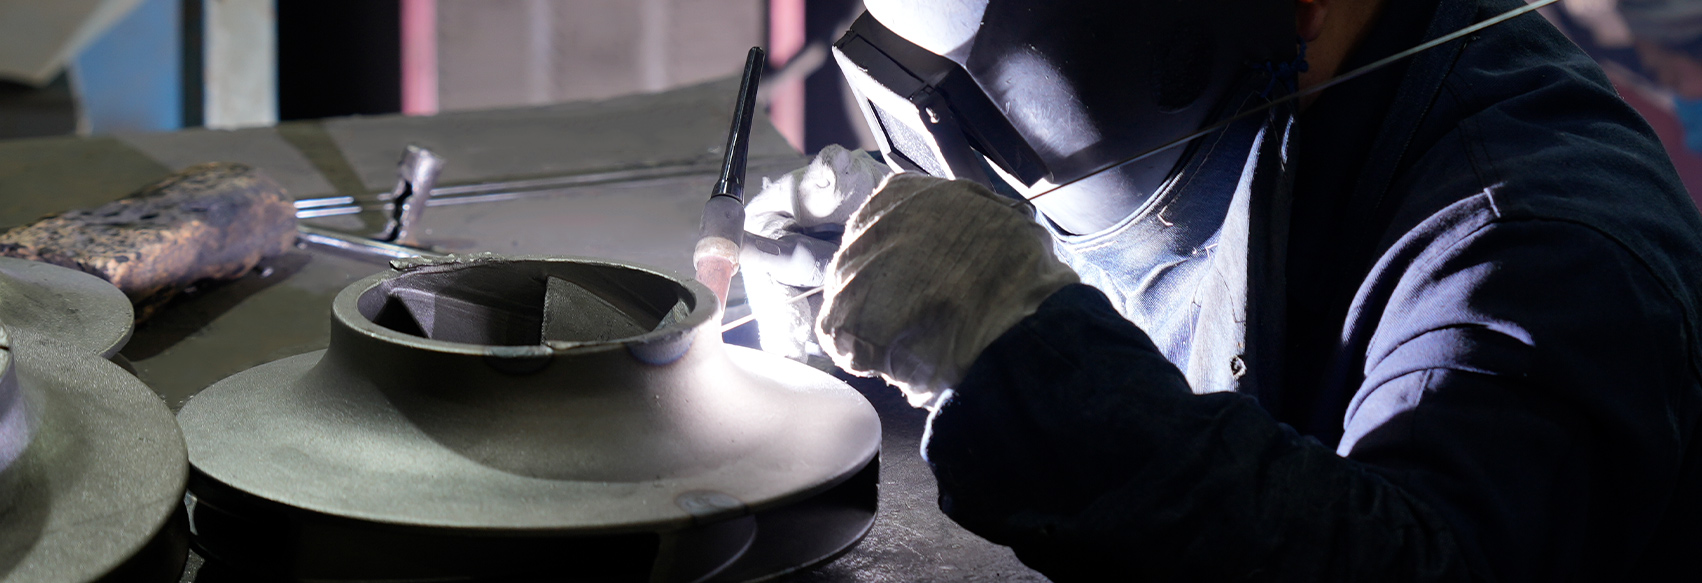
Sa aming pandayan sa Wuxi, China, ang mga centrifugal casting lines ay gumagawa ng mga high-alloy na tubo mula 50 mm hanggang 1000 mm ang panlabas na diameter, hanggang 4000 mm ang haba, na may heat treatment at mekanikal na pagtatapos na ginagawa sa loob ng bahay. Kung ang iyong susunod na radiant tube, furnace roll, sink roll, o wear sleeve ay nakasalalay sa isang maaasahang centrifugal cast pipe, magsimula sa isang drawing at isang paglalarawan ng serbisyo. Ang haluang metal ay isang bagay ng pagkalkula; ang kontrol sa proseso ay isang bagay ng ebidensya.