Bakit Nabigo ang Wear-Resistant Steel Pipe sa Industrial Service
Ang isang pneumatic conveying line na humahawak sa pulverized coal ay maaaring mawalan ng masusukat na kapal ng pader sa mas mababa sa isang taon ng pagpapatakbo kung ang grado ng tubo ay hindi tumugma sa abrasive na tungkulin. Ang slurry transport, ash handling, at grinding circuits ay kumikilos sa parehong paraan. Umiiral ang wear-resistant steel pipe upang pabagalin ang pinsalang ito, ngunit walang solong grado ang lumalaban sa bawat anyo ng pagsusuot. Kailangan mong maunawaan kung paano talagang nabigo ang pipe bago mo mapili ang tamang produkto.
Tatlong mekanismo ng pagsusuot ang nangingibabaw sa mga pang-industriyang aplikasyon:
- Abrasive erosion. Ang mga pinong particle na gumagalaw sa mataas na bilis ay tumatama sa dingding ng tubo sa isang mababaw o direktang anggulo. Ang bawat epekto ay nag-aalis ng isang maliit na halaga ng metal, at ang pinagsamang epekto ay gumagawa ng unti-unti, malawakang pagnipis. Ito ang karaniwang mekanismo sa pneumatic conveying lines, pulverized fuel piping, at cyclone transfer system.
- Sliding wear. Ang mas magaspang na materyal ay gumagalaw sa ilalim ng tubo sa ilalim ng gravity o mabagal na daloy. Ang kama ng mga particle ay gumiling laban sa ibabaw, at ang pinsala ay lumilitaw bilang isang makintab na uka sa kahabaan ng baligtad ng mga pahalang na run at elbows.
- Epekto sa pagsusuot. Malalaki o mabibigat na particle ang tumama sa pader na may mataas na enerhiya. Sa halip na bulihin ang ibabaw, pinuputol nila ito at pinapa-deform ito, at maaari nilang basagin ang matitigas na materyales. Ang serbisyong pinangungunahan ng epekto ay nangangailangan ng sapat na katigasan kaysa sa pinakamataas na tigas.
Ilang mga pag-install ang nagdurusa sa isang mekanismo lamang. Ang abo mula sa pagkasunog ng karbon, sinter dust mula sa mga planta ng bakal, at mined ore ay maaaring pagsamahin ang lahat ng tatlong paraan ng pag-atake. Pinapalubha ng mataas na temperatura ang larawan sa pamamagitan ng paglambot sa dingding ng tubo, habang pinabilis ng corrosive medium ang pagkawala ng metal sa pamamagitan ng patuloy na pagtanggal ng protective oxide layer. Kapag ang pagkasira, init, at kaagnasan ay kumilos nang magkasama, ang materyal na pagpili ay nagiging isang kompromiso, hindi isang simpleng desisyon sa katigasan.
Ang praktikal na konklusyon ay diretso: tukuyin ang nangingibabaw na mode ng pagkabigo bago tukuyin ang anuman. Ang isang matigas na grado na pinili para sa isang linyang pinangungunahan ng epekto ay maaaring pumutok nang maaga, habang ang isang matigas ngunit malambot na grado sa isang nakasasakit na linya ng pagguho ay mabilis na mawawalan ng kapal ng pader. Tukuyin muna ang mekanismo, pagkatapos ay itugma ang materyal.
Mga Pangunahing Marka ng Materyal para sa Wear-Resistant Steel Pipe
Para sa matinding abrasive na serbisyo, ang desisyon ay karaniwang napupunta sa dalawang high-performance na pamilya: high-chromium white cast iron gaya ng KMTBCr26 (GX280) at martensitic stainless steel gaya ng 440C. Dalawa pang stainless na pamilya, ang duplex 2205 (CD3MN) at austenitic 316L (CF3M), ay nagsisilbi sa mga tungkuling pinangungunahan ng kaagnasan.
GX280 (KMTBCr26): High-Chromium White Cast Iron
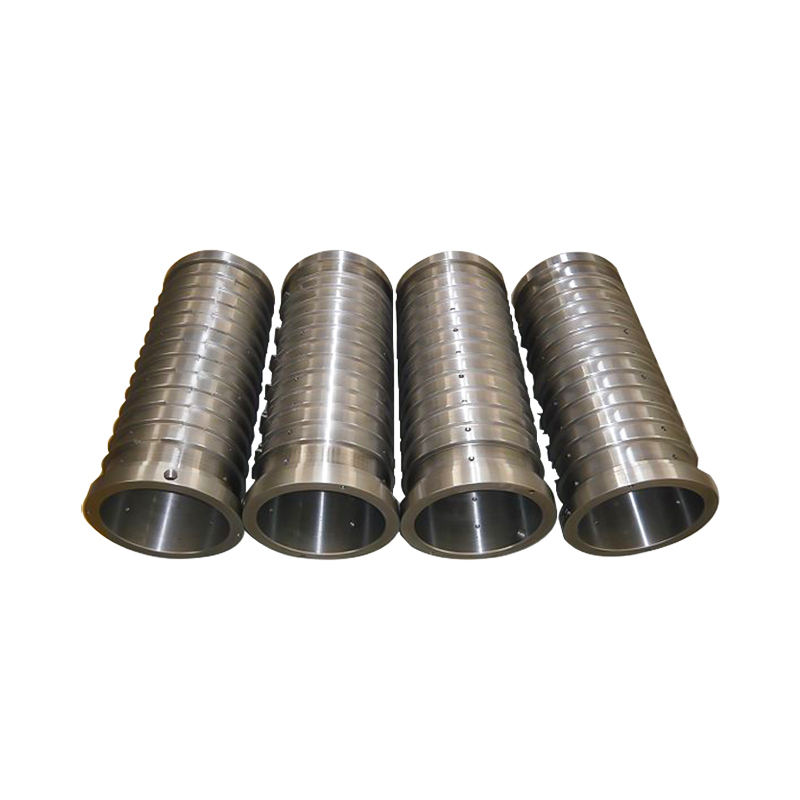
Ang KMTBCr26 ay kabilang sa high-chromium white cast iron family. Ang microstructure nito ay naglalaman ng mataas na dami ng fraction ng hard chromium carbide, at ang mga carbide na iyon ang tunay na pinagmumulan ng wear resistance. Ang mga karaniwang halaga ng katigasan ay iniulat sa paligid ng 58 hanggang 62 HRC, depende sa heat treatment at kapal ng seksyon. Mahusay na gumaganap ang gradong ito sa abrasive erosion at sliding wear, kaya naman lumilitaw ito sa mga kagamitan sa pagmimina, paggiling, at paghawak ng materyal. Ginagawa namin ito bilang GX280 KMTBCr26 wear-resistant na mga panloob na cylinder . Hindi ito ang tamang pagpipilian para sa mga matitinding impact load o malakas na corrosive na media, kung saan lalabas ang pag-crack o pag-atake ng kemikal bago ang pagkasira.
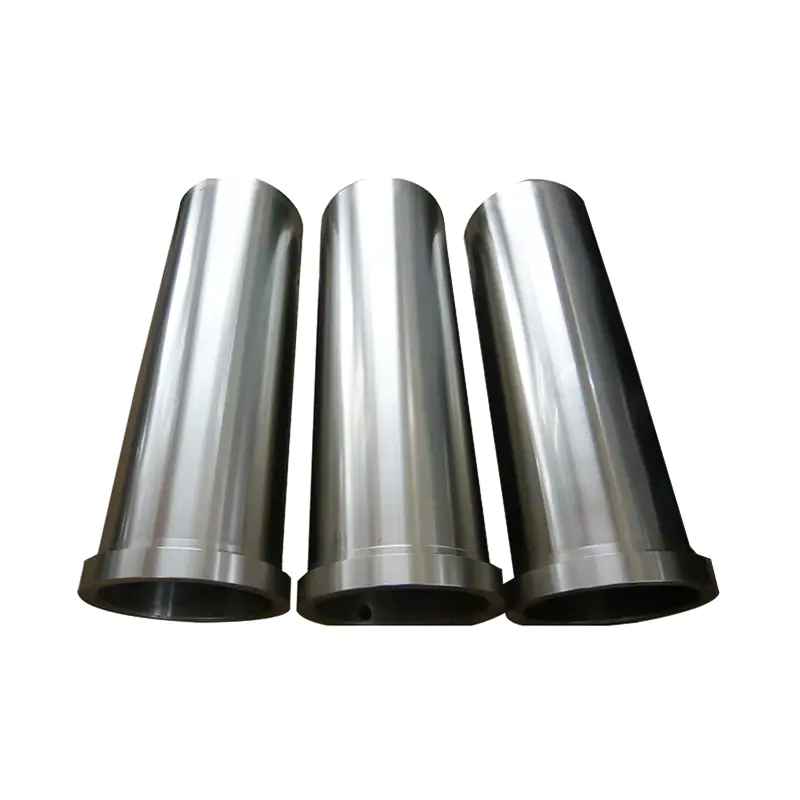 Custom na Centrifugal Casting GX280 (KMTBCr26) wear-resistant inner cylinder Suppli Ang Wuxi Dongmingguan Special Metal Manufacturing Co., Ltd. ay China Centrifugal Casting GX280 (KMTBCr26) wear-resistant inner cylinder Suppl... Tingnan ang Produkto →
440C: Martensitic Stainless Steel
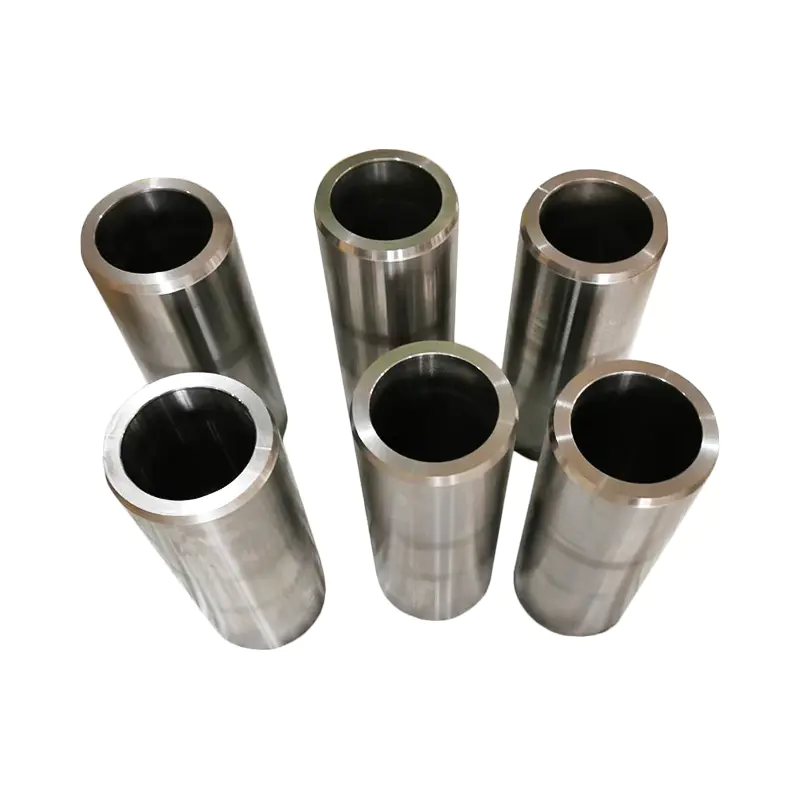
Ang 440C ay isang high-carbon martensitic stainless steel. Pagkatapos ng hardening at tempering, umabot ito sa humigit-kumulang 58 hanggang 60 HRC. Ang chromium content ay nagbibigay dito ng kapansin-pansing mas mahusay na corrosion resistance kaysa sa plain carbon steel o low-alloy wear plate, kaya nababagay ito sa mga serbisyo kung saan dumarating ang mga abrasive particle na may moisture o isang mild corrosive agent. Ang trade-off ay temperatura: pinalawig na serbisyo sa itaas ng humigit-kumulang 400°C over-temper ang materyal at binabawasan ang katigasan. Ang aming 440C high-hardness grinding inner cylinders gamitin ang gradong ito para sa mahalumigmig, nakasasakit na mga kapaligiran.
 Custom na Centrifugal Casting 440C mataas na tigas na nakakagiling sa loob ng silindro Mga Supplier, Ang Wuxi Dongmingguan Special Metal Manufacturing Co., Ltd. ay China Centrifugal Casting 440C high hardness grinding inner cylinder Suppliers... Tingnan ang Produkto →
2205 at 316L: Corrosion-Leaning Stainless Grades
Ang Duplex 2205 (CD3MN) at austenitic 316L (CF3M) ay hindi pinili para sa kanilang tigas. Ang mga ito ay pinili kapag ang conveyed medium ay kinakaing unti-unti at ang mekanikal na tungkulin ay katamtaman. Ang kanilang katigasan ay mas mababa kaysa sa mataas na haluang metal na mga marka ng pagsusuot, ngunit ang kanilang pitting resistance at pangkalahatang pagganap ng kaagnasan ay mas mahusay. Sa isang wear-resistant pipe system, ang mga materyales na ito ay kadalasang nagsisilbing structural o anti-corrosion layer sa isang lined o bimetal na disenyo.
Karaniwang paghahambing ng materyal para sa pagpili ng steel pipe na lumalaban sa pagsusuot; ang mga halaga ay kumakatawan sa mga karaniwang saklaw ng industriya at dapat na ma-verify laban sa aktwal na kundisyon ng serbisyo. | Grade | Klase ng Materyal | Karaniwang Katigasan | Paglaban sa Kaagnasan | Pinakamahusay na Naaangkop Para sa |
| GX280 (KMTBCr26) | High-chromium white cast iron | Tinatayang 58 hanggang 62 HRC | Katamtaman | Abrasive erosion at sliding wear sa mining, ash, at grinding circuit |
| 440C | Martensitic hindi kinakalawang na asero | Tinatayang 58 hanggang 60 HRC pagkatapos ng hardening | Mabuti | Abrasive wear na may moisture o mild corrosive agent |
| 2205 (CD3MN) | Duplex hindi kinakalawang na asero | Tinatayang 30 HRC | Magaling | Corrosive media na may katamtamang abrasion |
| 316L (CF3M) | Austenitic hindi kinakalawang na asero | Tinatayang 90 HRB | Magaling | Corrosion-dominated na tungkulin na may mababang abrasion |
Gumagana ang trade-off sa apat na direksyon: tigas, tigas, paglaban sa kaagnasan, at gastos. Kumpirmahin kung aling property ang aktwal na naglilimita sa buhay ng pipe bago mag-default sa pinakamahirap na grado sa datasheet.
Bakit Mahalaga ang Centrifugal Casting para sa Wear-Resistant Steel Pipe
Tinutukoy ng grado kung ano ang magagawa ng materyal, ngunit tinutukoy ng proseso ng pagmamanupaktura kung talagang inihahatid ito ng tubo. Ang centrifugal casting ay nagbibigay ng structural advantages na ang mga static na casting at welded fabrication ay bihirang tumugma.
Sa panahon ng paghahagis ng sentripugal, ang tinunaw na metal ay ibinubuhos sa isang umiikot na amag at pinipilit laban sa dingding ng amag. Ang centrifugal field ay nagtutulak ng mas magaan na mga inklusyon at natutunaw na mga gas patungo sa panloob na ibabaw, kung saan inaalis ng machining ang mga ito. Ang resulta ay isang siksik, pinong butil na istraktura na may mas kaunting shrinkage porosity kaysa sa isang static na paghahagis. Dahil ang istraktura ay pare-pareho sa pamamagitan ng pader, ang katigasan ay ipinamamahagi nang pantay-pantay sa haba at sa pamamagitan ng kapal. Mahalaga ang pagkakapareho: ang mga nakakalat na malalambot na lugar ay nasusuot nang hindi pantay at nabigo nang maaga sa pinakamahinang sona.
Nag-aalok din ang proseso ng praktikal na hanay ng mga sukat. Ang mga high-alloy na centrifugal casting ay maaaring gawin mula 50 mm hanggang 1000 mm ang lapad at hanggang 4000 mm ang haba, na sumasaklaw sa karamihan ng mga pang-industriyang conveying, feed, at discharge lines. Kung ikukumpara sa welded pipe, ang centrifugally cast pipe ay walang longitudinal seam at walang heat-affected zone, kaya walang microstructural weak line na pumutok o mabubura. Ang aming centrifugally cast wear-resistant steel pipe sundin ang ruta ng prosesong ito para sa eksaktong mga kadahilanang iyon.
Isaisip ang isang limitasyon. Ang centrifugal casting ay mainam para sa mga bilog na bahagi, ngunit hindi nito binabago ang temperatura ng kisame ng materyal. Kung ang tungkulin ay pangunahing hinihimok ng init sa halip na abrasyon, isang nakatuon steel pipe na lumalaban sa init maaaring ang mas ligtas na detalye.
Paano Tukuyin ang Detalye ng Iyong Wear-Resistant Steel Pipe
Ang isang kapaki-pakinabang na detalye ay nagko-convert ng mga kondisyon ng pagpapatakbo sa mga parameter ng materyal, tigas, at geometry. Gamitin ang limang hakbang na ito at idokumento ang bawat numero.
- Tukuyin ang uri ng pagsusuot at mga katangiang nakasasakit. Itala ang tigas ng butil, laki, hugis, bilis, at anggulo ng epekto. Kung ang feed ay naglalaman ng quartz o alumina at ang impact angle ay matarik, abrasive erosion ang mangingibabaw at ang isang carbide-rich grade gaya ng KMTBCr26 ay angkop.
- Tukuyin ang saklaw ng operating temperatura. Sa itaas ng humigit-kumulang 400°C, maraming mga high-chromium na bakal ang nawawalan ng katigasan habang ang mga carbide ay namumuo at ang matrix ay lumalambot. Kumpirmahin na ang napiling grado ay nakadokumento ng mainit na tigas para sa aktwal na temperatura ng dingding.
- Suriin ang kinakaing unti-unting media. Kung mayroong mga acid, alkalis, o high-chloride fluid, ang isang straight wear grade ay mabibigo sa pamamagitan ng corrosion kahit na ang katigasan nito ay mataas. Ipakilala ang martensitic, duplex, o austenitic na hindi kinakalawang na materyal, o gumamit ng lined composite na disenyo.
- Kumpirmahin ang mga sukat at dulo ng mga koneksyon. Tukuyin ang panlabas na diameter, kapal ng pader, haba, at paghahanda ng flange o bevel. Ang centrifugal casting tolerances ay naiiba sa rolled pipe, kaya ang drawing ay dapat sumasalamin sa proseso ng cast.
- Ihambing ang gastos sa lifecycle. Ang isang premium na grade wear ay nagkakahalaga ng mas maaga, ngunit ang mas mahabang buhay ng serbisyo nito ay kadalasang nakakabawas sa kabuuang gastos kapag ang kapalit na paggawa at downtime ay kasama. Kalkulahin ang halaga sa bawat tonelada ng materyal na hinahawakan, hindi ang presyo sa bawat metro ng tubo.
Ang pagmimina ay isang magandang halimbawa ng buong pagkakasunod-sunod. Pinagsasama ng magaspang na ore transfer line ang sliding wear, impact, at paminsan-minsang moisture. Ang kumbinasyong iyon ay tumuturo sa isang makapal na pader na may mataas na chromium na disenyo, ang parehong pangangatwiran sa likod ng aming high-efficiency na mga casing ng makinarya sa pagmimina . Ang susi ay ang pag-convert ng data ng pagpapatakbo sa mga mabibilang na parameter sa halip na muling gamitin ang isang lumang detalye na nagtrabaho sa ibang planta.
 Custom na Centrifugal Casting GX280 (KMTBCr26) Mga cas ng makinarya sa pagmimina na may mataas na kahusayan Ang Wuxi Dongmingguan Special Metal Manufacturing Co., Ltd. ay China Centrifugal Casting GX280 (KMTBCr26) High-efficiency mining machinery ca... Tingnan ang Produkto →
Quality Control at Supplier Evaluation para sa Wear-Resistant Steel Pipe
Ang isang wear-resistant pipe ay maaaring magmukhang tama at mabibigo pa rin nang maaga kung ang kemikal na komposisyon o ang microstructure ay mali. Ang proseso ng paghahagis at paggamot sa init ay nagpapasya sa mga huling katangian; Ang pagsusuri ng supplier ay dapat tumuon sa mga kontrol sa likod nila.
Suriin ang apat na lugar sa panahon ng pag-audit:
- Kontrol ng komposisyon. Bine-verify ng isang maaasahang supplier ang pagkatunaw gamit ang isang direktang pagbabasa ng spectrometer at sinusuri ang papasok na materyal gamit ang mga handheld analyzer. Ang pag-anod ng komposisyon ay direktang nagbabago sa katigasan at dami ng karbida.
- Pagpapatunay ng microstructure. Kinukumpirma ng pagsusuri ng metallograpiko na ang mga karbida ay nasa tamang uri, sukat, at pamamahagi. Ito ang microscopic na garantiya ng wear resistance, at hindi ito masusuri ng mata.
- Dimensional na inspeksyon. Ang isang 3D scanner o katumbas na sistema ay nagve-verify ng pagiging bilog, inner bore tolerance, at pagkakapare-pareho ng kapal ng pader. Ang mga centrifugal casting ay dapat suriin pagkatapos ng machining, hindi lamang pagkatapos ng paghahagis.
- Pagsubaybay sa proseso. Humingi ng mga numero ng init, mga ruta ng proseso, mga talaan ng paggamot sa init, at ang ulat ng inspeksyon para sa bawat batch. Ang traceability ang naghihiwalay sa nauulit na produksyon mula sa one-off luck.
Kasama sa mga kagamitan sa pagkontrol sa kalidad ng aming pasilidad ang mga spectrometer ng direktang pagbasa, mga handheld spectrometer, mga metallographic analyzer, at isang 3D scanner, at ang aming taunang kapasidad sa paghahagis ay 5000 tonelada. Para sa isang seryosong pagsusuri, humiling ng mga ulat ng inspeksyon ng kinatawan at, kung praktikal, sampling ng saksi sa iminungkahing batch ng produksyon.
Konklusyon: Pagbuo ng Maaasahang Wear-Resistant Pipe Solution
Ang isang maaasahang solusyon sa tubo na lumalaban sa pagsusuot ay sumusunod sa isang paulit-ulit na pagkakasunud-sunod: tukuyin ang nangingibabaw na mode ng pagkabigo, itugma ang grado ng materyal, kumpirmahin ang proseso ng pagmamanupaktura, sukatin ang detalye, at i-audit ang supplier. Ang paglaktaw sa anumang hakbang ay may posibilidad na ilipat ang problema sa susunod na bahagi sa linya.
Ang pakikipagtulungan sa isang tagagawa na kumokontrol sa buong ruta, mula sa pag-cast sa pamamagitan ng heat treatment hanggang sa huling inspeksyon, ay nakakabawas din ng panganib sa koordinasyon. Makakatanggap ka ng isang rekord ng proseso, isang pamantayan ng kalidad, at isang punto ng pananagutan.
Kapag lumapit ka sa isang supplier, manguna sa data ng pagpapatakbo, hindi lamang sa laki ng tubo. Ibigay ang uri ng abrasive, laki at bilis ng butil, temperatura, corrosive media, at ang mga kinakailangang sukat. Gamit ang mga detalyeng iyon, maaaring magmungkahi ang isang karampatang pandayan ng tamang grado, tamang ruta ng paghahagis, at makatotohanang plano sa paghahatid para sa iyong partikular na serbisyo.